"گسترش لوله" را در یک زمینه-فولاد جستجو کنید و در دو فرآیند تولید کاملاً متفاوت که اتفاقاً یک نام مشترک دارند، قرار خواهید گرفت. یکی از مراحل تکمیلی است که بر روی لوله های جوش داده شده (ERW، LSAW، SSAW) اعمال می شود تا گردی و دقت ابعادی پس از شکل گیری اصلاح شود. دیگری یک فرآیند گسترش اندازه- است که برای لوله های بدون درز اعمال می شود و برای ایجاد قطری بزرگتر از آن چیزی است که یک آسیاب سوراخ کننده دوار می تواند در یک گذر تولید کند. هر دو شامل فشار دادن یا کشیدن قطر لوله به سمت بیرون - هستند و این همان جایی است که شباهت به پایان می رسد. اشتباه گرفتن این دو، یا فرض اینکه "لوله منبسط شده" همیشه به یک معنی است، یک منبع واقعی اشتباه در مرحله نقل قول است، به ویژه برای خریدارانی که تازه وارد خرید لوله خطی شده اند.
این مقاله این دو فرآیند را از هم جدا میکند، توضیح میدهد که هر کدام چه تغییراتی را در مورد لوله تمامشده تغییر میدهند، و آنچه را که باید قبل از تعیین یا پذیرش هر یک از انواع در پروژه بررسی شود، بیان میکند.
انبساط سرد: مرحله اندازه گیری برای لوله های خط جوش داده شده
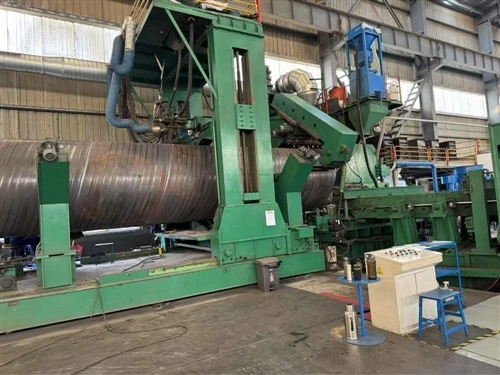
انبساط سرد - که گاهی به آن اندازه سرد یا انبساط مکانیکی میگویند - برای لولههای جوش داده شده (معمولاً LSAW و SSAW، گاهی اوقات بزرگ- ERW) بلافاصله پس از شکلدهی و جوشکاری، در حالی که لوله در دمای محیط است، اعمال میشود. لوله بر روی یک منبسط کننده هیدرولیک مجهز به یک قالب تقسیم شده یا سر منبسط کننده بارگذاری می شود. سر در لوله وارد می شود و به صورت مکانیکی در یک سری مراحل کنترل شده در طول لوله به بیرون هدایت می شود و به صورت پلاستیکی دیواره لوله را با مقدار کمی و دقیقاً کنترل شده به سمت بیرون تغییر شکل می دهد.

هدف تقریباً کاملاً ابعادی است. لوله -شکلشده و سیم پیچ- (JCOE، UOE یا شکلدهی مارپیچ) از خط جوش خارج میشود و مقداری از--گردی، تنش شکلدهی باقیمانده و تغییر قطر در طول آن است - صفحه یا کلاف هرگز روی اولین دایره کاملاً یکنواخت خم نمیشود. انبساط سرد با وادار کردن کل بدنه لوله به یک تحمل دایرهای بسیار محکمتر و سازگارتر، معمولاً در کسری از یک درصد از قطر بیرونی اسمی، این مشکل را تصحیح میکند.
API 5L به طور رسمی این مرحله را تشخیص میدهد: لولهای که این فرآیند را پشت سر گذاشته است در علامتگذاری و گواهینامه آن "CE" (گسترش سرد) تعیین میشود، و استاندارد -نسبت انبساط سرد - درصد افزایش در محیط یا قطر بهدستآمده در طول فرآیند - را بهعنوان مقداری که سازنده باید در یک واحد آزمایشی اعلام کند و نگه دارد، تعریف میکند. در عمل، این نسبت کوچک است، معمولاً در محدوده تقریباً 0.3٪ تا 1.5٪، زیرا هدف اصلاح دقیق است، نه تغییر اندازه عمده. افزایش نسبت فراتر از یک آستانه تعریف شده از یک واحد آزمایشی به واحد دیگر مستلزم شروع یک واحد آزمایشی جدید تحتAPI 5Lچارچوب آزمایش، زیرا خواص مکانیکی لوله می تواند با مقدار کار سرد اعمال شده تغییر کند.
این تغییر دومین اثری است که ارزش درک دارد. فولاد سرد کار از طریق تغییر شکل پلاستیک استحکام تسلیم را در جهت انبساط افزایش می دهد (کار مواد-سخت می شود)، که عموماً یک عارضه جانبی خوشایند برای لوله ای است که فشار داخلی را مشاهده می کند. همچنین مقداری ناهمسانگردی را معرفی می کند - استحکام تسلیم فشاری لوله در برخی جهات می تواند تا حدودی نسبت به استحکام تسلیم کششی آن کاهش یابد، اثری که متالورژیست ها از آن به عنوان اثر باوشینگر یاد می کنند. برای اکثر کاربردهای لوله خط، این به خوبی در پوشش قابل قبول است و در کدهای طراحی لحاظ می شود. فقط در موارد تخصصی مانند خدمات مقاومت بالا، که در آن یک طراح ممکن است بخواهد دقیقاً چقدر انبساط سرد اعمال شده است، به یک سؤال مهندسی دقیق تر تبدیل می شود.
گسترش داغ: گسترش لوله بدون درز فراتر از محدوده آسیاب سوراخ
انبساط داغ یک مشکل کاملا متفاوت را حل می کند. آسیاب های سوراخ دار دوار - ماشین هایی که یک شمش فولادی گرد جامد را به پوسته بدون درز توخالی تبدیل می کنند - دارای یک سقف با قطر عملی هستند. اکثر کارخانهها لولههای بدون درز را تا حدود 20 اینچ (508 میلیمتر) OD در یک پاس نورد گرم تولید میکنند. تقاضا برای لولههای بدون درز با قطر بزرگ بدون در نظر گرفتن - پروژههای خاص انتقال نفت و گاز وجود دارد، و در کاربردهای تخصصی که جایگزین جوش داده شده قابل قبول نیست، لوله بدون درز بسیار فراتر از آن سقف، تا حدود 40 اینچ (1016 میلیمتر) نیاز است.

گسترش داغ فرآیندی است که این شکاف را پر می کند. یک "لوله مادر" بدون درز گرم-نوردیده شده استاندارد، که در یا نزدیک به حداکثر قطر آسیاب سوراخکننده تولید میشود، - معمولاً با استفاده از-گرمای القایی فرکانس متوسط- تا دمای- گرم{5}} دوباره گرم میشود، سپس از طریق یک دستگاه انبساط مکانیکی عبور میکند که در آن یک ابزار داخلی، لوله را به سمت هدف منبسط میکند. ضخامت دیواره به طور متناسب با افزایش قطر کاهش مییابد که از همان منطق حفظ حجم-بهعنوان هر فرآیند شکلدهی گرم- پیروی میکند.
جذابیت آن ساده است: لولهای بدون درز واقعی (بدون درز جوش در هیچ قطری) در اندازههایی تولید میکند که آسیاب سوراخکننده نمیتواند مستقیماً به آن برسد، معمولاً با هزینه کمتری نسبت به مسیرهای بدون درز با قطر بزرگ- و با راندمان تولید معقول. به همین دلیل است که لولههای بدون درز گرم{2}}بازار ثابتی پیدا کرده است، بهویژه از کارخانههای بدون درز چینی که توانایی خاصی در این فرآیند ایجاد کردهاند.
همچنین دارای مبادلاتی-می باشد که خریدار که «بی درز» را برای یک برنامه کاربردی مشخص می کند باید از آن مطلع باشد. لوله مادر حاوی مواد غیرفلزی - سولفیدها، اکسیدها و سیلیکاتها - است که یک ویژگی معمولی و سطح پایین- هر فرآیند فولادسازی است. در طول انبساط داغ، درجه حرارت بالا و تغییر شکل میتواند این ادغامها را به شکلهای نازک-صفحهای که با جهت انبساط همتراز هستند، صاف کند، پدیدهای که میتواند لایه لایه شدن (جداسازی داخلی در امتداد صفحه نورد) را تحت شرایط تنش خاص افزایش دهد. خنک شدن ناهموار پس از انبساط همچنین میتواند تنشهای پسماند را در دیواره لوله ایجاد کند که بیشتر از لوله مادری است که هرگز دوباره کار نشده است. برای کاربردهای بدون درز همه منظوره، انبساط داغ با کنترل مناسب، لولهای تولید میکند که مطابق با مشخصات رتبهبندیشده خود بهطور قابل اعتمادی عمل میکند. اما برای محیطهای سرویس ترش - شامل H2S که در آنها-ترک ناشی از هیدروژن (HIC) و مقاومت در برابر ترک استرس سولفیدی (SSC) نگرانی حاکم است - شامل-اثر مسطح شدن یک نقطه احتیاط شناختهشده در صنعت است، و برخی از مشخصات پروژههای داغ{18} را شامل میشود. HIC/SSC{19}}خدمات حیاتی به طور کامل، یا نیاز به آزمایش صلاحیت اضافی قبل از پذیرش آن.
تفاوت های بازرسی که از هر فرآیند ناشی می شود
این دو فرآیند همچنین آنچه را که بازرسی باید بعد از واقعیت روی آن متمرکز شود، تغییر میدهد. پس از انبساط سرد، بازرسی ابعادی (از-از-گردی، قطر در امتداد طول لوله، صافی) بررسی اولیه است، زیرا فرآیند مکانیکی است و نگرانیهای متالورژیکی ناشی از گرم کردن مجدد را ایجاد نمیکند. آزمایش اولتراسونیک درز و بدنه جوش همچنان از همان الزامات هر لوله جوش داده شده پیروی می کند، اما هیچ صلاحیت متالورژیکی دیگری که بر اساس خود مرحله اندازه گیری ایجاد شود، وجود ندارد.
پس از انبساط داغ، تست اولتراسونیک نقش ویژهتری را ایفا میکند: این روش عملی برای بررسی خطر لایهبرداری است که در بالا توضیح داده شد، زیرا آخالهای مسطح و جداسازی داخلی از بیرون قابل مشاهده نیستند. کارخانهای که یک فرآیند انبساط{1} و منظم را اجرا میکند، لوله منبسط شده نهایی را اسکن میکند، نه تنها لوله مادر را قبل از انبساط، دقیقاً به این دلیل که خود مرحله انبساط خطری را که بررسی میشود معرفی میکند. اگر مستندات کیفی یک تامین کننده فقط آزمایش را در مرحله لوله مادر نشان دهد، قبل از سفارش لوله بدون درز منبسط شده که برای خدمات درخواستی در نظر گرفته شده است به عنوان یک سوال مطرح می شود.
زمان و هزینه نیز به گونه ای متفاوت است که در مرحله قیمت گذاری مهم است. انبساط سرد یک مرحله تکمیل سریع،-در خط است که در توالی تولید لوله جوش داده شده، زمان و هزینه ناچیز را نسبت به لوله پایه اضافه می کند. انبساط داغ یک عملیات گرم کردن مجدد و شکلدهی جداگانه است که روی یک لوله مادر از قبل کامل انجام میشود، که مرحله تولید متمایز را اضافه میکند، زمان تولید را در مقایسه با اندازههای استاندارد بدون درز افزایش میدهد و در هزینه واقعی لوله که در محدوده قطر اصلی کارخانه سوراخکننده قرار میگیرد منعکس میشود. یا در عوض به یک جایگزین جوش داده شده با قطر بزرگ تبدیل می شود.
دو فرآیند، دو سوال متفاوت برای پرسیدن
از آنجایی که "لوله منبسط شده" می تواند به هر یک از اینها گفته شود، سؤالاتی که یک خریدار باید بپرسد کاملاً به این بستگی دارد که کدام یک در مورد محصول مورد نظر اعمال می شود.
برای لولههای جوش سرد-منبسط شده، سؤالات مربوطه ابعادی و مکانیکی هستند: چه نسبت انبساط سرد- اعمال شده است، آیا در گواهی آسیاب بهعنوان API 5L مورد نیاز است، و آیا نمایه ویژگی حاصل (مخصوصاً اگر بارگذاری فشاری یا مقاومت در برابر فروریختگی برای برنامه مهم باشد) مطابق با طرح پروژه است. این اطلاعات معمولی است که یک کارخانه باید ارائه کند و به ندرت یک نقطه نگرانی واقعی برای سرویس استاندارد انتقال یا توزیع است.
برای لولههای بدون درز داغ-منبع شده، سؤالات مربوطه فراتر میرود: آیا قطر لوله داغ-منبع شده است یا اصلی- (در گواهی کارخانه و PO باید به صراحت بیان شود، زیرا این دو برای هر برنامه قابل تعویض نیستند)، و اگر گرم-گسترش شود، سرویس مورد نظر حساس است یا در غیر این صورت بسیار ترش است{4}. به جهت گیری گنجاندن و استرس پسماند. اگر پاسخ آخرین سؤال مثبت است، بهتر است مستقیماً از تأمینکننده بپرسید که آیا پروژه یا درجه خاص، سابقه مستندی از آزمایش موفقیتآمیز HIC/SSC روی مواد گسترشیافته داغ- دارد یا نه، نه اینکه فرض کنیم که انطباق عمومی با API 5L این سؤال را حل میکند.
تطبیق فرآیند با سناریو
- خطوط انتقال استاندارد (غیر-ترش):لوله LSAW/SSAW جوشی با انبساط سرد استاندارد، انتخاب پیشفرض و مقرون به صرفه است.
- سرویس ترش (H2S / NACE MR0175):اجتناب از-لوله بدون درز منبسط شده به دلیل خطرات مسطح شدن و لایه لایه شدن. لولههای جوشی منبسط شده بدون درز یا سرد-بدون درز با نسبت انبساط تأیید شده را انتخاب کنید.
- General Industrial & Structural (>20" بدون درز):لوله بدون درز منبسط شده داغ در اینجا ایده آل و مقرون به صرفه است، مشروط بر اینکه پوشش کامل UT تأیید شود.
- برنامههای-برخوردگی بالا (آبهای عمیق / پوشش):نسبت انبساط سرد-در برابر مشخصات طراحی را تأیید کنید، زیرا انبساط سرد استحکام تسلیم فشاری را کاهش میدهد (اثر باوشینگر).
- اندازههای استاندارد (کمتر یا مساوی 20 اینچ بالا-P/High-T):راه حل استاندارد لوله های بدون درز غیر منبسط شده استاندارد است-فرایندهای انبساط غیر ضروری هستند.
- بودجه-مشخصات بدون درز بزرگ محدود:زمانی که "بدون درز" به شدت مورد نیاز است و شرایط سرویس اجازه می دهد،-لوله بدون درز منبسط شده گرم انتخابی مقرون به صرفه{1}} ارائه می دهد.
اصل اصلی:انتخاب لوله باید بر اساس نیازهای خدمات (فشار، دما، قرار گرفتن در معرض H2S، خطر فروپاشی خارجی) انجام شود، که فرآیند تولید را با محیط عملیاتی مطابقت دهد.