از پنج مهندس خط لوله بپرسید که آیا لوله SSAW یا LSAW را مشخص کنند، اغلب پنج پاسخ متفاوت - دریافت خواهید کرد زیرا انتخاب "درست" یک قانون ثابت نیست، بلکه بین قطر پروژه، ضخامت دیوار، بودجه و برنامه زمانبندی شما-تفاوت می کند. این راهنما به جای تکرار مقایسه استاندارد روشهای جوشکاری در کتاب درسی، تصمیم را به روشی که خریدار باید اتخاذ کند، بررسی میکند: از محدودیتهای پروژه خود شروع کرده و به سمت لولهای که متناسب با آنها است کار کنید.
با سوالی که در واقع به آن پاسخ می دهید شروع کنید
اکثر مقالات مقایسه با عبارت "SSAW بصورت مارپیچی-جوش داده میشود، LSAW مستقیم-جوش داده میشود" باز میشوند و خریداران را قادر میسازد تا بفهمند که این برای سفارش خریدشان چه معنایی دارد. نقطه شروع مفیدتر این است:ترکیب قطر و ضخامت دیوار شما معمولاً قبل از اینکه هزینه یا اولویت وارد تصویر شود، انتخاب را محدود می کند.

SSAW
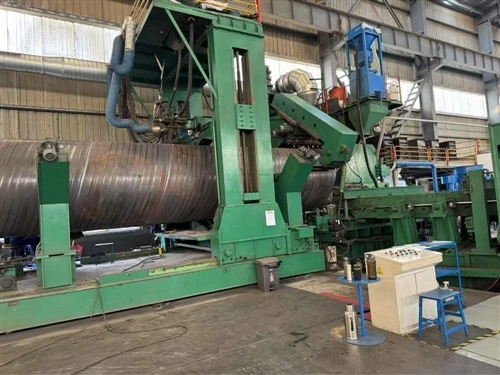
آسیاب های SSAW از نوار فولادی سیم پیچی کار می کنند که به طور مداوم به یک سر شکل مارپیچ- وارد می شود. این تغذیه پیوسته همان چیزی است که SSAW را در قطرهای بزرگ کارآمد می کند - همان عرض نوار را می توان در زوایای مختلف مارپیچ کرد تا طیفی از قطرهای نهایی تولید شود، و طول لوله فقط به مقدار سیم پیچ موجود محدود می شود، نه با اندازه صفحه ثابت.
LSAW
آسیابهای LSAW از صفحات فولادی منفرد کار میکنند که هر یک از صفحات فشرده شده یا پلهای-به صورت استوانهای در میآیند و در امتداد یک درز مستقیم جوش داده میشوند، بنابراین اندازه صفحه مستقیماً طول یک تکه لوله را تعیین میکند، اما صفحه بهعنوان ماده اولیه امکان کنترل دقیقتر ضخامت در قطرها و ترکیب دیوارها را فراهم میکند، جایی که شکلدهی مارپیچ از نظر مکانیکی دشوار میشود.

سوال 1: پروژه شما به چه قطر و ضخامت دیوار نیاز دارد؟
این اولین فیلتر است و بیش از هر عامل دیگری حدس و گمان را حذف می کند.
- قطر بزرگ، ضخامت دیواره متوسط(معمولاً در شبکههای انتقال آب،-شمعبندی با قطر بزرگ، و خطوط جمعآوری فشار کمتر-) - آسیابهای SSAW این محدوده را بهطور مؤثر و اغلب با هزینه مواد کمتر اداره میکنند، زیرا مواد اولیه کویل معمولاً در برابر ورق با تناژ قابل مقایسه قیمت مناسبی دارند.
- قطر متوسط-تا-بزرگ با دیوارههای ضخیمتر، یا ترکیبات قطر/ضخامت نزدیک به محدودیتهای عملی شکلگیری مارپیچ- LSAW به انتخاب مطمئنتری تبدیل میشود، زیرا ضخامت صفحه مانند نوار SSAW توسط در دسترس بودن گیج سیم پیچ محدود نمیشود.
- خدمات انتقال فشار بسیار بالا بدون توجه به قطر- LSAW (یا بدون درز، در اندازههای کوچکتر) معمولاً بیشتر مشخص میشود، تا حدی به دلیل دقت ضخامت دیواره و تا حدودی به دلیل- تنظیمات برگزیده کد خط لوله که در زیر بحث شده است.
اگر قطر و ضخامت پروژه شما به وضوح در منطقه راحتی یک فرآیند قرار دارد، تصمیم تا حد زیادی از قبل گرفته می شود - سوالات باقی مانده در زیر زمانی که مشخصات شما در منطقه همپوشانی قرار می گیرند که هر یک از فرآیندها از نظر فنی قابل دوام است، بیشترین اهمیت را دارند.
در واقع با چه محدوده سایزی کار می کنید؟
قرار دادن اعداد تقریبی در برابر این دو فرآیند به ساخت فیلتر قطر/ضخامت بتن کمک می کند، اگرچه قابلیت دقیق آن در آسیاب متفاوت است:
- SSAWمعمولاً از قطر خارجی 219 میلی متر تا 3،000+ میلی متر، با ضخامت دیواره معمولاً در محدوده 4 میلی متر تا 25 میلی متر در اکثر خطوط تولید تولید می شود.
- LSAWمعمولاً محدوده قطر بیرونی مشابهی را پوشش میدهد که از حدود 406 میلیمتر (NPS 16) به بالا شروع میشود، اما ضخامت دیواره میتواند به طور معنیداری ضخیمتر از - 40 میلیمتر یا بیشتر در برخی آسیابها - باشد، زیرا ضخامت صفحه مانند گیج سیم پیچ برای شکلدهی مارپیچی محدود نمیشود.
به همین دلیل است که ناحیه همپوشانی بین دو فرآیند در ضخامت دیواره متوسط گستردهتر است و با افزایش ضخامت دیواره به شدت باریک میشود: با گذشتن از ضخامت معین برای یک قطر معین، آسیابهای SSAW به سادگی نمیتوانند لوله را بهطور اقتصادی یا اصلاً تولید کنند، و LSAW تنها گزینه جوششده (در کنار بدون درز، در قطرهای کوچکتر) میشود.


کدام استانداردها بر هر فرآیند حاکم است؟
لوله SSAW و LSAW هر دو بر اساس طیف وسیعی از استانداردهای ملی و بین المللی تولید می شوند، و اینکه پروژه شما به کدام یک از آنها نیاز دارد، اغلب به بازار کاربرد و مقصد و به خود فرآیند تولید بستگی دارد:
- API 5L- هر دو خط لوله SSAW و LSAW را برای انتقال نفت و گاز پوشش میدهد، با سطوح مشخصات محصول PSL1/PSL2 که برای هر فرآیند قابل اعمال است.
- EN 10217-1/ EN 10217-6- لوله های فولادی جوش داده شده را برای مقاصد تحت فشار در چارچوب اتحادیه اروپا، از جمله لوله های جوش داده شده با قوس زیر آب تحت شرایط تحویل فنی تعریف شده، پوشش می دهد.
- EN 10219- بخشهای توخالی ساختاری جوش داده شده سرد را میپوشاند که معمولاً با لوله ساختاری بزرگ LSAW مرتبط میشود تا استفاده از خط لوله انتقال.
تأیید اینکه کدام استاندارد (و کدام نسخه) مشخصات پروژه شما درخواست می کند، تصمیمی جدا از انتخاب SSAW در مقابل LSAW - است، اما مستقیماً با انتخاب فرآیند در تعامل است، زیرا هر کارخانه ای برای تولید هر فرآیندی تحت هر استانداردی تأیید نشده است.
سوال 2: کد حاکم یا مشخصات مشتری شما در واقع چه می گوید؟
این سوال بیشتر از آنچه که باید نادیده گرفته می شود. بسیاری از کدهای خط لوله، استانداردهای مهندسی مشتری، و حتی الزامات بیمه/تعهدنامه، یک فرآیند تولید ترجیحی یا اجباری را برای برخی خدمات مشخص میکنند - گاهی مستقل از آنچه که یک مقایسه مهندسی خالص پیشنهاد میکند. قبل از مقایسه SSAW و LSAW از نظر شایستگی فنی، بررسی کنید که آیا مشخصات حاکم بر پروژه شما قبلاً بخشی از تصمیم شما را گرفته است یا خیر. مقاوم سازی طرح پیرامون محدودیت فرآیندی که پس از سفارش کشف می شود بسیار گران تر از تایید آن از قبل است.
سوال 3: هزینه کل جوشکاری میدانی چقدر به برنامه شما اهمیت دارد؟
سیم پیچ پیوسته SSAW{0}}تغذیه شده اغلب طول لوله های جداگانه بیشتری نسبت به طول های محدود صفحه{1} LSAW ایجاد می کند. در یک مسیر خط لوله با مسافت طولانی، اتصالات منفرد طولانیتر به معنای جوشهای دور کل کمتر در میدان - است که میتواند به طور معنیداری بر زمانبندی ساختوساز و هزینه کار میدانی در پروژههای دهها یا صدها کیلومتر تأثیر بگذارد. این عاملی است که به راحتی هنگام مقایسه لوله بر اساس هر-تن یا هر متر{7}}به تنهایی نادیده گرفته میشود، اما مستقیماً در هزینه کل پروژه نصب شده نشان داده میشود.
برعکس، درز مستقیم LSAW در یک موقعیت ساعت ثابت و منفرد در اطراف محیط لوله قرار دارد، که برخی از خدمه میدانی در مقایسه با یک درز مارپیچی که محیط لوله را با زاویه جابجایی قطع میکند، آسانتر برای ردیابی و تراز کردن آن در طول جوشکاری دور لوله میدانند. از پیمانکار ساختمانی خود بپرسید که با توجه به تجربه خدمه و زمین پروژه شما، کدام عامل - جوش کمتر یا ردیابی درز ساده تر - اهمیت بیشتری دارد.
سوال 4: کیفیت واقعی درز مورد نیاز شما چیست؟
از آنجایی که یک درز مارپیچی طول کل بیشتری را نسبت به یک درز مستقیم روی همان طول لوله می پوشاند، لوله SSAW به نسبت درز جوش بیشتری برای بازرسی در هر واحد لوله تمام شده دارد. این یک ملاحظات مهندسی واقعی است، نه علامتی در برابر SSAW زیرا یک فرآیند - آسیابهای مدرن SSAW به پوشش کامل درز NDT دست مییابند و لولههایی را تولید میکنند که به طور قابل اعتمادی در زیرساختهای زیرساختی نفت/گاز با قطر بزرگ-آب و فشار کمتر-در سراسر جهان عمل میکنند. اما این دلیلی است که برخی از مشخصات خط لوله با پیامدهای بالا و فشار بالا از لحاظ تاریخی به سمت LSAW متمایل شده اند و ارزش دارد که مستقیماً از تامین کننده خود بپرسید:
- چند درصد از درز آزمایش اولتراسونیک (UT) و آزمایش رادیوگرافی (RT) - نمونه-بر اساس یا کامل-را دریافت میکند؟
- آیا جوشکاری به صورت قوس دوبل غوطه ور (گذرهای داخل و خارج) انجام می شود و آیا این موضوع در سوابق فرآیند آسیاب مستند است؟
- آسیاب چه فشار تست هیدرواستاتیکی و زمان نگهداری را اعمال می کند و آیا نیاز ضریب طراحی پروژه شما را برآورده می کند یا از آن فراتر می رود؟
این سؤالات بیشتر از برچسب SSAW-در مقابل-LSAW اهمیت دارند - یک درز LSAW که بازرسی ضعیفی ندارد خطر بزرگتری نسبت به درز SSAW است که به طور کامل بازرسی شده است و بالعکس.
برنامه بازرسی شما باید بر روی چه نقص هایی تمرکز کند؟
این دو فرآیند مستعد انواع مختلف نقصهای مشخصه هستند، و یک طرح بازرسی{0}}بهخوبی طراحیشده، موارد درست را هدف قرار میدهد تا اینکه یک چک لیست عمومی برای هر دو اعمال کند:
- نگرانی های خاص SSAW-مرکز بر روی هندسه مارپیچ درز مارپیچی: همجوشی ناقص در طول درز، ناهماهنگی (انحراف) بین لبههای نوار در حین پیچیده شدن و جوش داده شدن، و تخلخل که در آن زاویه شکلگیری کشش نوار را بهطور ناهموار تغییر میدهد. از آنجایی که درز به طور پیوسته در امتداد یک مسیر مارپیچ طولانی تر اجرا می شود، کنترل پارامترهای جوش منسجم در کل سیم پیچ اهمیت بیشتری نسبت به یک درز مستقیم دارد.
- نگرانی های خاص LSAW-مرکز روی مرحله آمادهسازی و شکلدهی لبه صفحه: ناهماهنگی لبه (بالا-کم) در درز قبل از جوشکاری، نفوذ ناقص بر روی صفحه دیوار ضخیم- که در آن به هم جوشی ریشه ریشه سختتر میشود، و تمرکز تنش باقیمانده در درز ناشی از پرس شکلدهی، بهویژه روی UOE{2}قبل از ایجاد مجدد فشارهای مکانیکی.
تأمینکنندهای که این فرآیند-حالتهای خرابی خاص - را درک میکند و میتواند توضیح دهد که چگونه رویه بازرسی آنها را هدف قرار میدهد - عموماً نشانگر قویتری برای کیفیت ساخت نسبت به کسی است که به سادگی به گواهینامه NDT گذرا استناد میکند بدون اینکه توضیح دهد واقعاً چه چیزی و چرا بررسی شده است.
سوال 5: آیا هزینه در واقع به نفع یک فرآیند برای سفارش شما است؟
مقایسه هزینه بین SSAW و LSAW با شرایط بازار فولاد تغییر میکند، زیرا یکی از سیم پیچ و دیگری از صفحه استفاده میکند، و فاصله قیمتگذاری بین این دو ماده اولیه در طول زمان تغییر میکند. به جای اینکه فرض کنید SSAW همیشه ارزانتر است (فرضی رایج اما نه جهانی)، براییکسانقطر، ضخامت دیوار، و درجه از تامین کنندگان هر دو فرآیند. در قطرهای بزرگ با ضخامت دیواره متوسط، SSAW اغلب از نظر هزینه مصالح جلوتر است. در قطرهای متوسط-با دیواره های ضخیم تر، شکاف اغلب باریک یا معکوس می شود. تنها راه قابل اعتماد برای دانستن سفارش خاص شما، مقایسه مستقیم قیمتها-به-apples به جای یک قانون کلی است.
قرار دادن آن در کنار هم: توالی تصمیم گیری عملی
- قطر و ضخامت دیواره را در محدوده عملی هر فرآیند بررسی کنید- این به تنهایی تصمیم برای بخش بزرگی از پروژه ها را حل می کند.
- تأیید کنید کد خط لوله حاکم یا مشخصات مشتری شما از قبل روند را دیکته نمی کند.
- کل زمان جوشکاری میدانی را وزن کنید(جوش های کمتر با طول های بلندتر SSAW)در برابر سادگی ردیابی{0}}درز(درز مستقیم ثابت LSAW) بر اساس ورودی تیم ساخت و ساز شما.
- جزئیات پوشش NDT صریح درز را درخواست کنیداز تامین کنندگان هر دو فرآیند - سطح پوشش را تنها از برچسب فرآیند در نظر نگیرید.
- نقل قول های منطبق را دریافت کنیددر قطر، ضخامت و درجه واقعی مورد نیاز شما قبل از نهایی شدن، زیرا مفروضات هزینه بر اساس شهرت عمومی اغلب با قیمت گذاری فعلی بازار سازگاری ندارد.
نکته ای در مورد خرید، نه فقط انتخاب
هنگامی که برای پروژه خود در SSAW یا LSAW قرار گرفتید، تصمیم خرید به همین جا ختم نمی شود. قبل از ثبت سفارش، بدون توجه به فرآیندی که انتخاب کرده اید، موارد زیر را با هر تامین کننده ای تأیید کنید:
- ردیابی گواهی تست آسیاب- شماره حرارت مطابق با طول لوله خاص ارسال شده است، نه گواهی درجه عمومی که کل دوره تولید را پوشش می دهد.
- سازگاری با پوشش- اگر لوله پس از تحویل 3PE، FBE یا پوشش خارجی دیگری دریافت کرد، سطح کار آسیاب و هر پرایمر اعمال شده مطابق با فرآیند اعمال کننده پوشش شما را تأیید کنید.
- پایان آماده سازی- هندسه اریب باید با مشخصات روش جوشکاری میدانی شما مطابقت داشته باشد، بهویژه در پروژههایی که به بخشهای خط لوله موجود ساخته شدهاند که با استانداردهای اریب قدیمیتر ساخته شدهاند.
- زمان تحویل بر اساس برنامه ساخت و ساز شما- در دسترس بودن صفحه برای LSAW و برنامه ریزی سیم پیچ برای SSAW هر کدام بسته به کتاب سفارش کارخانه فعلی تنگناهایی ایجاد می کند. به جای این که فرض کنیم هر یک از فرآیندها ذاتاً سریعتر ارائه می شوند، زمان های تحویل واقعی را تأیید کنید.
نه SSAW و نه LSAW لوله "بهتر" جهانی نیستند - هر کدام برای ترکیب خاصی از قطر، کلاس فشار، بودجه و محدودیت های پروژه مناسب ترند. کار کردن با سؤالات بالا به ترتیب، به جای شروع از ترجیح عمومی برای یک فرآیند، چیزی است که در واقع به مشخصات مناسب برای پروژه شما منجر می شود.