


پیوستن به بخش های توخالی فولادی در زوایای مختلف جنبه مهمی در پروژه های مختلف ساخت و ساز و مهندسی است. من به عنوان یک تأمین کننده بخش های توخالی با کیفیت بالا ، من از اول شاهد اهمیت تکنیک های پیوستن مناسب برای اطمینان از یکپارچگی ساختاری و عملکرد محصول نهایی بوده ام. در این وبلاگ ، برخی از روش ها و ملاحظات مؤثر را برای پیوستن به بخش های توخالی فولادی در زوایای مختلف به اشتراک می گذارم.
درک بخش های توخالی فولادی
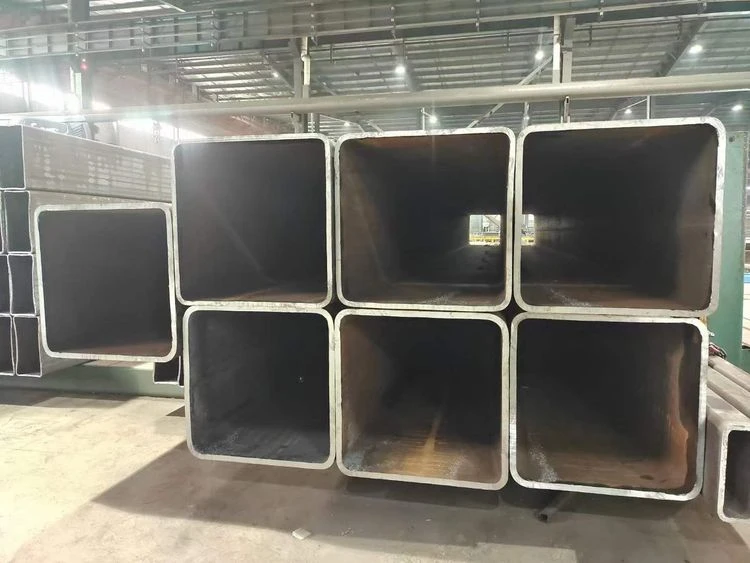
قبل از ورود به تکنیک های پیوستن ، درک اساسی از بخش های توخالی فولادی ضروری است. انواع مختلفی از بخش های توخالی فولادی موجود در بازار وجود دارد ، مانندبخش های توخالی ساختاری، که به دلیل نسبت وزن عالی - به - وزن بسیار زیاد در کاربردهای ساختاری استفاده می شوند.بخش توخالی تشکیل شدهنوع دیگری است که توسط فرآیندهای سرد - کار تشکیل شده است ، سطوح صاف و ابعاد دقیق را ارائه می دهد. به عنوان مثال ،بخش توخالی مربع 10219 S355J2Hیک انتخاب محبوب در ساخت و ساز است که به دلیل قابلیت جوشکاری خوب و خصوصیات مکانیکی شناخته شده است.
عوامل مؤثر بر پیوستن در زوایای مختلف
در هنگام پیوستن به بخش های توخالی فولادی در زوایای مختلف باید عوامل مختلفی در نظر گرفته شود:

1. خصوصیات مواد
نوع فولاد ، استحکام ، انعطاف پذیری و جوشکاری آن نقش مهمی دارد. به عنوان مثال ، برخی از فولادهای با استحکام بالا ممکن است قبل از جوشکاری نیاز به گرمایش داشته باشند تا از ترک خوردگی جلوگیری شود. ترکیب شیمیایی فولاد نیز بر کیفیت مفصل تأثیر می گذارد.
2. زاویه پیوستن
زاویه پیوستن به بخش ها به طور قابل توجهی بر طراحی و اجرای مفصل تأثیر می گذارد. زوایای حاد ممکن است از نظر دسترسی به جوش یا پیچ و مهره چالش هایی ایجاد کند ، در حالی که زوایای چاق ممکن است برای اطمینان از انتقال مناسب بار به تنظیمات مشترک مختلفی نیاز داشته باشد.
3. الزامات بار
بار در نظر گرفته شده در مفصل ، خواه یک بار استاتیک ، بار پویا یا ترکیبی از هر دو ، قدرت و سختی های مفصل را تعیین می کند. برای برنامه های بار بالا ، روش های پیوستن قوی تر ممکن است لازم باشد.
4. شرایط محیطی
محیطی که سازه در آن قرار خواهد گرفت می تواند روی مفصل تأثیر بگذارد. به عنوان مثال ، در محیط های خورنده ، باید اقدامات مناسب برای محافظت از خوردگی در طی و بعد از فرآیند پیوستن انجام شود.
پیوستن به روشها
جوش
جوش یکی از متداول ترین روشها برای پیوستن به بخش های توخالی فولادی در زوایای مختلف است. این یک ارتباط قوی و دائمی را فراهم می کند.
1. جوشکاری قوس فلزی محافظت شده (SMAW)
Smaw ، که به عنوان جوشکاری چوب نیز شناخته می شود ، یک فرآیند جوشکاری همه کاره و به طور گسترده است. این شامل استفاده از الکترود قابل مصرف با شار است. شار از استخر جوش از آلودگی جوی محافظت می کند. Smaw را می توان برای پیوستن به بخش های توخالی فولادی در زوایای مختلف استفاده کرد ، اما برای دستیابی به یک جوش با کیفیت بالا به مهارت نیاز دارد. جوشکار برای اطمینان از همجوشی و نفوذ مناسب باید طول قوس ، سرعت سفر و زاویه الکترود را کنترل کند.
2. جوش قوس فلزی گاز (GMAW)
جوشکاری GMAW یا MIG (گاز بی اثر فلزی) ، از یک الکترود سیم جامد مداوم و یک گاز محافظ برای محافظت از استخر جوش استفاده می کند. در مقایسه با SMAW سرعت جوشکاری بالاتر و کنترل بهتر را ارائه می دهد. برای پیوستن به بخش های توخالی فولادی در زاویه های مختلف ، GMAW را می توان در موقعیت های مختلف جوشکاری تنظیم کرد و آن را برای هندسه های مشترک پیچیده مناسب می کند.
3. جوش قوس غوطه ور (SAW)
اره یک فرآیند جوشکاری بهره وری بالا است که معمولاً برای بخش های توخالی فولادی ضخیم استفاده می شود. جوش زیر لایه ای از شار گرانول ساخته می شود ، که محافظت عالی در برابر اکسیداسیون و آلودگی می کند. اره برای مفاصل طولانی و مستقیم ایده آل است اما به دلیل مشکل در دسترسی به منطقه جوش ، ممکن است برای مفاصل در زوایای حاد یا پیچیده کمتر مناسب باشد.
پیچ و خم
پیچ و مهره یکی دیگر از روشهای محبوب برای پیوستن به بخش های توخالی فولادی است ، به خصوص در صورت نیاز به جداسازی یا تنظیم.
1. اتصالات دامان پیچیده
در یک مفصل دامان پیچ خورده ، دو بخش با هم همپوشانی دارند و از پیچ ها برای اتصال آنها استفاده می شود. این نوع مفصل برای نصب نسبتاً آسان است و می تواند برای زوایای مختلف استفاده شود. با این حال ، ممکن است در مقایسه با اتصالات جوش داده شده به فضای بیشتری نیاز داشته باشد و ممکن است از نظر ظرفیت حمل بار محدودیت هایی داشته باشد.
2. اتصالات لحظه ای پیچ خورده
برای اتصالات که نیاز به مقاومت در برابر لحظات خمشی دارند ، از اتصالات لحظه پیچ خورده استفاده می شود. این اتصالات به طور معمول شامل استفاده از پیچ و مهره های با استحکام بالا برای اطمینان از انتقال مناسب بار است. آنها برای طراحی و نصب پیچیده تر هستند اما عملکرد ساختاری بهتری را ارائه می دهند.
پیوند چسب
پیوند چسب یک روش کمتر متداول اما به طور فزاینده ای برای پیوستن به بخش های توخالی فولادی است. این مزیت های مختلفی از جمله ظاهر صاف ، کاهش غلظت استرس و امکان پیوستن به مواد متفاوت را ارائه می دهد. با این حال ، پیوند چسب برای اطمینان از چسبندگی خوب نیاز به آماده سازی دقیق سطح دارد. چسب نیز باید بر اساس شرایط محیطی و نیازهای بار انتخاب شود.
ملاحظات طراحی برای زوایای مختلف
زوایای حاد
هنگام پیوستن به بخش های توخالی فولادی در زاویه های حاد (کمتر از 90 درجه) ، باید به موارد زیر توجه ویژه ای شود:
- دسترسی به جوش یا پیچ و مهره: فضای باریک در زوایای حاد ممکن است دسترسی به منطقه مشترک را دشوار کند. در چنین مواردی ، الکترودهای یا پیچ های کوچکتر ممکن است مورد نیاز باشد و دنباله جوش یا پیچ و مهره باید با دقت برنامه ریزی شود.
- غلظت استرس: زوایای حاد می توانند غلظت استرس زیادی در مفصل ایجاد کنند. جوش های تقویت کننده یا فیله ممکن است برای توزیع یکنواخت تر استرس لازم باشد.
زاویه های خسته کننده
برای زاویه های چاق (بیشتر از 90 درجه) ، ملاحظات طراحی زیر مهم است:
- پیکربندی مشترک: پیکربندی مشترک برای اطمینان از انتقال مناسب بار باید طراحی شود. این ممکن است شامل استفاده از صفحات gusset یا سایر عناصر تقویت برای اتصال به طور مؤثر بخش ها باشد.
- کیفیت جوشکاری: اطمینان از کیفیت جوش خوب در زوایای چاق به دلیل هندسه مفصل می تواند چالش برانگیز باشد. تکنیک های مناسب برای جوشکاری ، مانند تنظیم زاویه الکترود و سرعت سفر ، بسیار مهم هستند.
کنترل کیفیت
صرف نظر از روش پیوستن مورد استفاده ، کنترل کیفیت برای اطمینان از یکپارچگی مفصل ضروری است. این شامل:
- بازرسی بصری: بررسی ترک ها ، تخلخل و سایر نقایص سطح.
- آزمایش غیر مخرب (NDT): از روش هایی مانند آزمایش اولتراسونیک ، آزمایش ذرات مغناطیسی و آزمایش رادیوگرافی می توان برای تشخیص نقایص داخلی در مفصل استفاده کرد.
- تست مکانیکی: انجام تست های کششی ، برشی و خم روی نمونه های آزمایش برای تأیید قدرت و انعطاف پذیری مفصل.
پایان
پیوستن به بخش های توخالی فولادی در زوایای مختلف یک کار پیچیده اما قابل دستیابی است. با درک خصوصیات مادی ، با توجه به عوامل مؤثر بر مفصل و انتخاب روش اتصال مناسب ، ایجاد اتصالات قوی و قابل اعتماد امکان پذیر است. من به عنوان یک تامین کننده بخش های توخالی فولادی ، من متعهد هستم که محصولات با کیفیت بالا و پشتیبانی فنی را برای کمک به مشتریان خود در دستیابی به بهترین نتیجه در پروژه های خود ارائه دهم.
اگر علاقه مند به خرید بخش های توخالی فولادی هستید یا به اطلاعات بیشتری در مورد تکنیک های پیوستن نیاز دارید ، من شما را ترغیب می کنم تا برای بحث دقیق با ما تماس بگیرید. تیم متخصصان ما آماده هستند تا در مورد نیازهای خاص خود به شما کمک کنند و اطمینان حاصل کنند که محصولات مناسبی را برای پروژه خود دریافت می کنید.
منابع
- "کتابچه راهنمای ساخت و ساز فولاد" توسط انستیتوی ساخت و ساز فولاد آمریکا.
- "کتابچه راهنمای جوش" توسط انجمن جوشکاری آمریکا.
- ادبیات فنی ارائه شده توسط تولید کنندگان فولاد.


